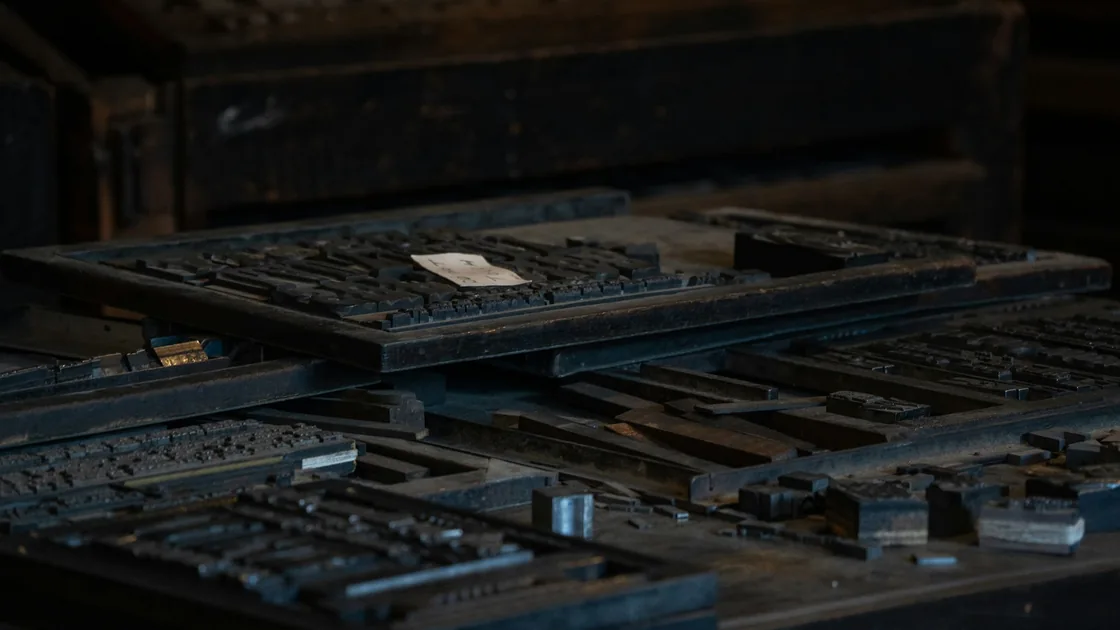
La caja de tipos y el orden del taller
Todo empieza en el chibalete, el mueble de cajones donde descansan los tipos. Cada caja se divide en cajetines de tamaño desigual: las letras más frecuentes ocupan los compartimentos amplios y cercanos a la mano, y las raras quedan en los bordes. Ese reparto no es decorativo, es memoria de uso; quien compone a diario acaba encontrando la letra sin mirar.
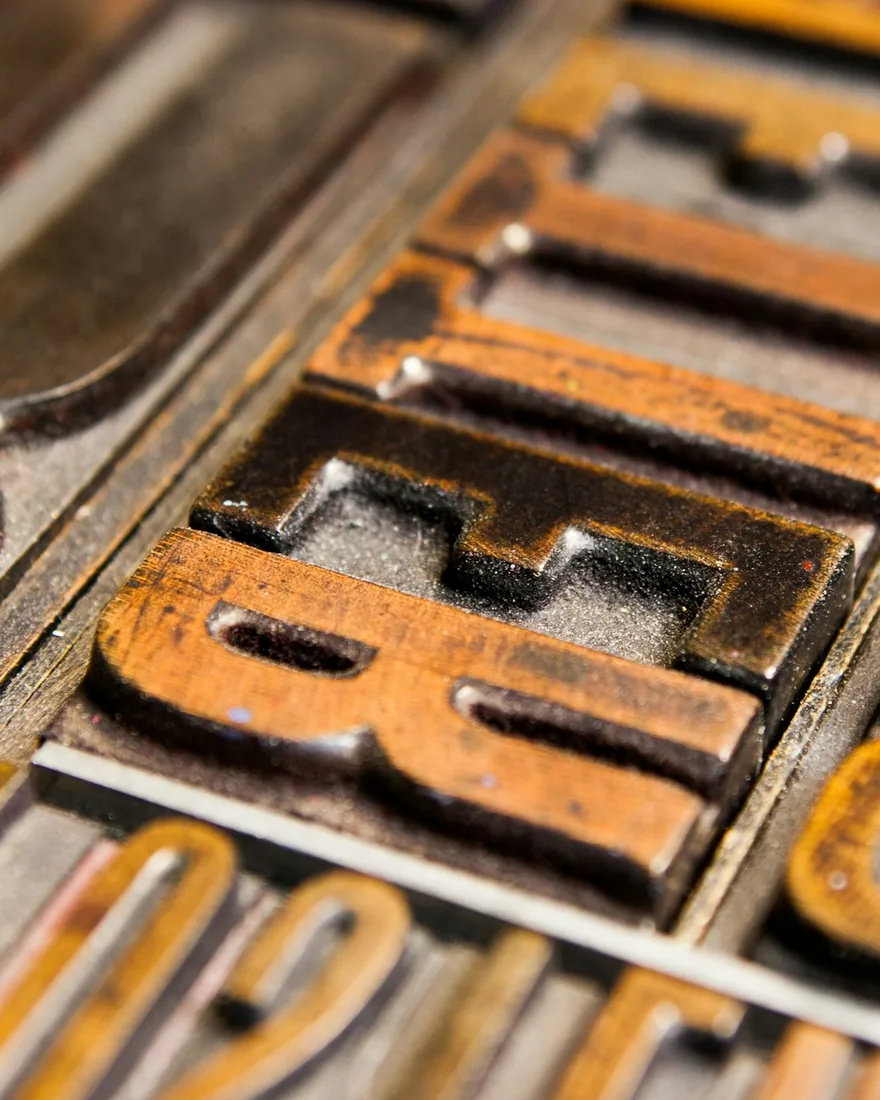
Un tipo de plomo es una pieza pequeña con una geometría muy precisa. El ojo es la parte en relieve que recibe la tinta; el hombro, la superficie rebajada que queda alrededor y que no debe tocar el papel. En un costado lleva el cran, una muesca que indica por dónde va la línea de base y permite colocar la letra en la posición correcta a ciegas. La altura de la pieza está normalizada: en Europa continental ronda los 23,5 mm y en el ámbito anglosajón se queda algo por debajo, de modo que mezclar material de procedencias distintas provoca diferencias de presión difíciles de corregir después.
Junto a los tipos conviven los blancos, piezas más bajas que no llegan a imprimir y que se encargan de mantener la distancia entre letras, palabras y líneas. Trabajar con orden en esta fase ahorra mucho tiempo más adelante.
- Tipos por familia, cuerpo y estilo, sin mezclar cajas.
- Espacios finos, de cuarto, de tercio y de medio cuadratín separados entre sí.
- Cuadratines y cuadrados grandes para rellenar líneas cortas.
- Regletas e interlíneas de dos, cuatro y seis puntos, clasificadas por medida.
- Lingotes y piezas de imposición para ocupar los márgenes de la rama.
Componer una línea con el componedor
El componedor es una regla metálica con un tope ajustable que fija la medida de la línea. Se ajusta una sola vez al principio del trabajo y no se toca hasta el final: cualquier variación se acaba notando en el bloque de texto. Las letras se colocan de izquierda a derecha, invertidas y con el cran hacia arriba, así que el texto se lee al revés mientras se compone. Es una lectura que se aprende en pocas horas y que nunca llega a ser cómoda del todo.
La justificación se resuelve con espacios de distintos grosores hasta que la línea queda firme dentro del componedor: ni suelta, que se descolocaría al manipularla, ni tan apretada que arquee las letras. Una línea bien justificada se sostiene sola cuando se inclina ligeramente el componedor. Al llenarse, las líneas pasan a la galera, donde el texto se va acumulando y puede atarse con bramante para moverlo sin riesgo.
Señales de que una línea no está bien justificada
Las letras se mueven al pasar el dedo por encima, la línea se comba al levantarla, los espacios entre palabras varían de forma visible dentro del mismo párrafo o el bloque atado se abomba por el centro cuando se aprieta el bramante.
Interlíneas, blancos y cierre de la forma
Entre líneas se introducen regletas e interlíneas: tiras de metal o de material sintético más bajas que el tipo, que abren el interlineado y evitan que las astas de una línea toquen las de la siguiente. Cambiar de dos a cuatro puntos modifica por completo el color del bloque de texto, y conviene decidirlo sobre una prueba impresa y no sobre la forma compuesta, porque el plomo engaña.
La imposición se hace sobre una superficie perfectamente plana, tradicionalmente una platina de piedra o de hierro rectificado. El bloque de texto se sitúa donde vaya a quedar en el pliego y el espacio restante se rellena con lingotes y piezas de imposición hasta llegar a la rama. Después se colocan las cuñas, que se aprietan de forma progresiva y alterna, nunca una sola hasta el tope. Un cierre desequilibrado levanta blancos o desplaza líneas enteras.
Comprobaciones antes de llevar la forma a la máquina
- Igualar la superficie con un taco de madera limpio y golpes suaves de mazo.
- Apretar las cuñas por pasos, alternando entre el lado largo y el corto.
- Pasar el dedo por los blancos para verificar que ninguno sobresale.
- Levantar la forma unos centímetros sobre la platina y observar si algo cede.
- Sacar una prueba antes de subir la presión definitiva.
Registro y arreglo
El registro sitúa la forma respecto al pliego. Se resuelve con topes o guías fijas contra las que apoya siempre el mismo borde del papel, y se verifica midiendo los márgenes de una prueba, no a ojo. Si las guías se mueven, todo lo demás deja de tener sentido.
El arreglo es más lento y más interesante. Una forma nunca imprime con presión homogénea: unas zonas marcan más que otras por desgaste de los tipos, por diferencias de altura o por la propia geometría de la letra. La corrección consiste en añadir recortes finísimos de papel debajo del tímpano, justo detrás de las zonas que imprimen débil, y en rebajar donde sobra. Se trabaja por partes, sacando una prueba después de cada cambio y mirando también el reverso del pliego, que revela con claridad dónde se concentra la presión.
Un arreglo bien hecho se nota porque deja de verse: el texto imprime parejo de un extremo a otro del pliego y la mano deja de buscar el defecto.
Prensa de platina y prensa plano-cilíndrica
La minerva o prensa de platina cierra dos superficies planas, una contra otra, y imprime toda la forma en un solo movimiento. Exige mucha presión concentrada en un instante, así que su terreno son los formatos pequeños y medianos: tarjetas, membretes, invitaciones, etiquetas. Los rodillos suben y bajan sobre la forma en cada ciclo y entintan de arriba abajo, lo que conviene tener en cuenta al repartir la tinta en el tintero.
La plano-cilíndrica trabaja de otra manera. La forma viaja en un carro horizontal y el papel pasa sobre un cilindro que la recorre; en cada momento imprime una franja estrecha, no la superficie entera. La presión necesaria es menor y el resultado en formatos grandes suele ser más uniforme, a cambio de una puesta en marcha más laboriosa y de una máquina considerablemente mayor.
La elección rara vez es una cuestión de gusto: depende del formato del trabajo, del tipo de forma y del espacio disponible. En ambos casos el ritmo de la máquina impone el ritmo de las manos, y esa es la primera regla de seguridad del taller.
La tinta y su batido
Las tintas para impresión en relieve son grasas y densas, muy alejadas de las de otros sistemas. Se toman con espátula en cantidades pequeñas —siempre menos de lo que parece necesario— y se extienden sobre el tintero para que los rodillos las repartan en una película fina y regular. El batido es el momento en que se decide buena parte del resultado: una capa demasiado gruesa engorda el ojo de la letra, rellena los contornos y deja bordes sucios alrededor de cada carácter.
Los rodillos deben estar limpios, sin planos ni endurecimientos, y regulados para rozar el ojo del tipo sin apoyarse en el hombro. La temperatura del taller también interviene: con frío la tinta se vuelve corta y cuesta repartirla; con calor gana fluidez y tiende a expandirse en el papel. En invierno, dejar la tinta un rato cerca de la zona de trabajo antes de abrirla es una costumbre razonable.
Cuando la letra sale llena o empastada
Casi siempre hay exceso de tinta, exceso de presión o ambas cosas. Conviene retirar tinta del tintero, batir de nuevo y sacar una prueba antes de tocar la presión, porque corregir dos variables a la vez impide saber cuál era la culpable.
Presión y profundidad de la huella
La profundidad del relieve se ha convertido en el rasgo más reconocible de la impresión tipográfica actual, y también en el más discutido. Durante siglos el objetivo fue el contrario: una impresión limpia, apenas perceptible al tacto, con el papel casi intacto. La huella marcada es una elección moderna, legítima cuando se hace con conocimiento y cara cuando se fuerza sin criterio.
El plomo es un metal blando. Someter una forma de tipos móviles a presiones altas de manera sistemática redondea los perfiles, aplasta las astas finas y acorta la vida útil de un material que no se repone con facilidad. Los clichés de polímero o de metal duro toleran mucho mejor ese trabajo, y por eso conviene decidir desde el principio qué clase de forma admite qué clase de huella.
La presión se sube poco a poco, comprobando el reverso del pliego entre pasos. Si el papel empieza a abrirse por detrás o la contraforma de las letras se transparenta, ya se ha pasado el punto razonable.
Elegir el papel
El papel decide más cosas que la máquina. Los papeles de algodón, voluminosos y de superficie mullida, aceptan la huella sin romperse y devuelven un negro suave; los papeles muy satinados o calandrados, pensados para otros sistemas de impresión, apenas se dejan marcar y acusan cualquier irregularidad de la forma. Entre esos dos extremos hay un margen amplio en el que casi todo es cuestión de pruebas.
Importa el gramaje, pero también la dirección de la fibra: un pliego impreso o plegado en contra de la fibra se agrieta y se comporta peor en máquina. Y la humedad relativa del taller influye en las dimensiones del papel, algo que se vuelve crítico en cuanto hay más de una pasada.
Qué comprobar antes de comprar el papel del tiraje
- Hacer las pruebas sobre el mismo papel que se usará, no sobre uno parecido.
- Confirmar la dirección de la fibra y orientar el pliego en consecuencia.
- Comprobar cómo responde el color de la tinta sobre ese blanco concreto.
- Reservar pliegos de sobra del mismo lote para las pruebas y los fallos.
- Aclimatar el papel al taller uno o dos días antes de imprimir.
Imprimir a varias pasadas
Cada color exige su propia forma, su propio entintado y su propia pasada por la máquina. La dificultad no está en imprimir dos veces, sino en que la segunda caiga exactamente donde debe. Las guías no se mueven entre pasadas, el papel conserva siempre la misma orientación y el orden de las tintas se decide antes de empezar, teniendo en cuenta que una tinta clara sobre otra oscura ya seca rara vez se comporta como se espera.
Entre pasadas hay que dejar secar de verdad. Las tintas grasas tardan más de lo que sugiere el tacto, y un pliego apilado antes de tiempo repinta el reverso del siguiente. Además, el papel cambia ligeramente de dimensión al absorber y perder humedad, de modo que un registro perfecto por la mañana puede desajustarse a última hora de la tarde si el taller ha cambiado de condiciones.
Cuando el trabajo lo permite, componer los dos colores en una misma forma y separarlos con blancos altos evita por completo el problema del registro. No siempre es posible, pero merece la pena plantearlo antes de duplicar el trabajo.
Desmontar la forma y cuidar los tipos
El final del tiraje es el momento en que más material se pierde, casi siempre por prisa. La forma se limpia antes de que la tinta empiece a secar, con un disolvente suave y un cepillo blando que llegue al fondo de los contornos sin arrancar el plomo. Después hay que secar bien: los restos de humedad y de disolvente atacan el metal con el tiempo.
La distribución devuelve cada pieza a su cajetín. Es una tarea monótona y sin recompensa visible, y precisamente por eso es donde se cometen los errores que más duran: una letra guardada en el cajetín equivocado puede tardar años en aparecer, siempre en mitad de otro trabajo. Tampoco se mezclan cuerpos ni familias, por muy parecidos que resulten a simple vista.
Rutina de cierre de jornada
- Limpiar la forma sobre la platina, nunca dentro de la máquina.
- Retirar los rodillos y limpiarlos antes de que la tinta cuaje.
- Distribuir tipos y blancos el mismo día, sin dejar galeras atadas de un trabajo a otro.
- Devolver regletas, lingotes y cuñas a su sitio clasificados por medida.
- Anotar en la hoja de trabajo la presión, el papel y el arreglo empleados.
Qué se publica en Skibrunta
Skibrunta reúne material escrito sobre el trabajo en un taller de impresión tipográfica en relieve. Los textos se organizan por procesos —composición, imposición y cierre, puesta en máquina, entintado, tiraje y distribución— y procuran mantener el nivel de detalle que hace falta para entender por qué una decisión afecta a la siguiente.
El material publicado incluye notas de proceso, explicaciones de vocabulario del oficio, listas de comprobación pensadas para usarse junto a la máquina y observaciones sobre materiales: tipos, blancos, tintas y papeles. Es un proyecto informativo y editorial: no se venden materiales, no se ofrecen servicios de impresión y no se organizan cursos.
Contacto
Para dudas sobre los textos, correcciones o comentarios sobre el contenido publicado, se puede escribir a [email protected]. Las aportaciones que señalan imprecisiones en el vocabulario o en la descripción de un proceso son especialmente útiles, porque buena parte de esta terminología convive en varias versiones según la región y el taller.